
Cr8Mo2SiV çeliği soğuk ekstrüzyon kalıplarında, soğuk dövme kalıplarında ve derin çekme kalıplarında kullanılır.
Cr8Mo2SiV çeliği soğuk ekstrüzyon kalıplarında, soğuk dövme kalıplarında ve derin çekme kalıplarında kullanılır.
Cr8Mo2SiV, GB/T 1299-2014 standardına uygun ve alaşımlı takım çeliği olarak sınıflandırılan soğuk işlenen bir kalıp çeliğidir. Tanımı, yaklaşık %8 krom (Cr) içerdiğini ve molibden (Mo), silikon (Si) ve vanadyum (V) gibi alaşım elementleri ile desteklendiğini gösterir. Uluslararası alanda genellikle Japonya'nın Daikong Steel'in DC53'üne karşılık gelir. Bu çelik türü, geleneksel yüksek karbonlu, yüksek kromlu latitik soğuk işleme kalıp çeliği SKD11'in modifiye edilmesiyle geliştirilmiştir. Karbon ve krom içeriğini orta derecede azaltarak latitik ötektiklerin oluşumunu engeller, M7C3 tipi karbürlerin ince ve düzgün bir şekilde çökelmesine olanak tanır, böylece Cr12 serisine göre daha iyi plastisite-tokluk uyumluluğu elde edilir.
1. Kimyasal Bileşim ve Alaşım Elementlerinin Etkileri
GB/T 1299-2014 standardına göre, Cr8Mo2SiV'nin kimyasal bileşimi (kütle oranı): karbon C %0,95 - %1,03, silikon Si %0,80 - %1,20, manganez Mn %0,20 - %0,50, fosfor P ≤ %0,030, kükürt S ≤ %0,020, krom Cr %7,80 - %8,30, molibden Mo %2,00 - %2,80, vanadyum V %0,25 - %0,40.
Her alaşım elementinin farklı bir görevi vardır: Karbon temel sertliği ve aşınma direncini sağlar; krom, aşınma direncinin temel savunma hattı olan yüksek sertleşebilirliği ve yüksek sertlikteki karbürlerin çökelmesini sağlar; molibden tavlama stabilitesini önemli ölçüde artırır ve yüksek sıcaklıkta yumuşamayı önler; vanadyum taneleri inceltir ve tane sınırlarını sabitler, çatlama önleme özelliğini önemli ölçüde artırır; silikon elastik sınırı artırarak katı çözeltiyi güçlendiren bir rol oynar. Eritme işleminde genellikle çeliğin temizliğini sağlamak için bir elektrik ark ocağı + dış rafinasyon (LF) + vakumlu gaz giderme (VD) teknolojisi kullanılır.
2. Mekanik Özellikler ve Isıl İşlem Süreci
Teslimat durumu, mekanik işlemeyi kolaylaştıracak şekilde ≤ 255 HBW sertlikle tavlanmıştır. Isıl işlemden sonra son derece yüksek sertlik elde edilebilir:
Tavlama: 850°C'de tutulduktan sonra, 550°C'ye (≤ 30°C/saat) kontrollü soğutma ve ardından dövme stresini ortadan kaldırmak ve plastisiteyi yeniden sağlamak için havayla soğutma.
Söndürme: 550°C ve 850°C'de iki ön ısıtma, 1020 - 1040°C'de ısıtma, ardından yağ soğutması veya hava soğutması sonrasında söndürme sertliği HRC 61 - 63'e ulaşabilir. Bu çelik, büyük kesitli kalıplar için bile mükemmel söndürme performansına sahiptir, düzgün bir sertleştirilmiş katman elde edebilir ve söndürme deformasyonu son derece küçüktür.
Temperleme: İki yol sağlanır - 180 - 200°C'de iki kez düşük sıcaklıkta temperleme, sertlik HRC 62 - 63, yüksek sertlikte kesici takımlar için uygundur; 520 - 530°C yüksek sıcaklıkta iki kez temperleme, sertlik hala HRC 62 - 64 olarak kalabilir, bu sırada tokluk önemli ölçüde iyileştirilir, artık gerilim etkili bir şekilde ortadan kaldırılır ve boyutsal stabilite optimaldir.
Geleneksel Cr12MoV çeliğiyle karşılaştırıldığında, makul ısıl işlemden sonra Cr8Mo2SiV'nin kalıp ömrü yaklaşık %30 artırılabilir ve çatlama önleme ve çatlama önleme açısı performansı SKD11 tipi çeliğe göre önemli ölçüde daha iyidir.
3. Tipik Uygulama Senaryoları
"Esnek ve sağlam" performans özellikleri nedeniyle Cr8Mo2SiV yaygın olarak aşağıdaki alanlarda kullanılır:
Hassas damgalama kalıpları: kesme kenarında güçlü aşınma direnciyle gövde parçalarının, yapısal parçaların vb. yüksek hassasiyette damgalanması
Soğuk kesme kalıpları, kenar düzeltme kalıpları, kenar haddeleme kalıpları: yüksek aşınma direnci ve boyutsal stabiliteden yararlanılır
Çekme kalıpları, büküm kalıpları, mastarlar: ısıl işlem sonrası mikro deformasyon özelliklerine dayanarak
Soğuk ekstrüzyon kalıpları, soğuk dövme kalıpları, derin çekme şekillendirme kalıpları: işlenmesi zor malzemeler olan paslanmaz çelik levhaların, yüksek mukavemetli alaşımların vb. plastik deformasyonu için uygundur
Lazer kesim işleme şekillendirme kalıpları: Yüksek sıcaklıkta temperlemeden sonra, lazer kesimin kalan stresini önemli ölçüde azaltabilir, çatlama riskini azaltabilir
4. Tedarik Formları
Piyasadaki Cr8Mo2SiV tedarik formları, farklı kalıp imalat ihtiyaçlarını karşılamak için çok çeşitlidir:
Yuvarlak Çubuk (Yuvarlak Çelik): Çap aralığı geniştir ve tipik olarak Φ10 mm'den Φ700 mm'ye kadar mevcuttur. Yüzey siyah kaplamalı, cilalı, dokulu veya hassas tornalanmış durumda olabilir.
Sac/Yassı Çelik: Kalınlık 8 ila 500 mm, genişlik 50 ila 1500 mm arasında değişir. Teslimat için her iki taraftan veya dört taraftan işlenebilir.
Dövmelerve Modüller: Dövme boşluklar □200 ila 500 mm. Dövme diskin maksimum çapı Ø1200 mm'ye ulaşabilir. Büyük kalıp boşlukları için uygundur.
Diğer Şekiller: Bazı tedarikçiler çelik borular, çelik şeritler, filmaşinler, altıgen çubuklar vb. gibi özel kesitler sağlayabilir.
Özel İşleme Hizmetleri: Kesme ve boyutlandırma, kaba işleme, özelleştirilmiş ısıl işlem (su verme + temperleme), yüzey işleme (siyah kaplama, parlatma, kumlama, tornalama/frezeleme/finişleme) vb.'yi içerir. Ek katma değerli hizmetler.
Teslimat Durumu: Çoğunlukla tavlanmış halde teslim edilir (sertlik ≤255 HBW). Ayrıca normalleştirilmiş durumda, kullanıcı gereksinimlerine göre işlenmiş durumda ve %100 ultrasonik kusur tespitine tabi olarak teslimat için de mevcuttur.
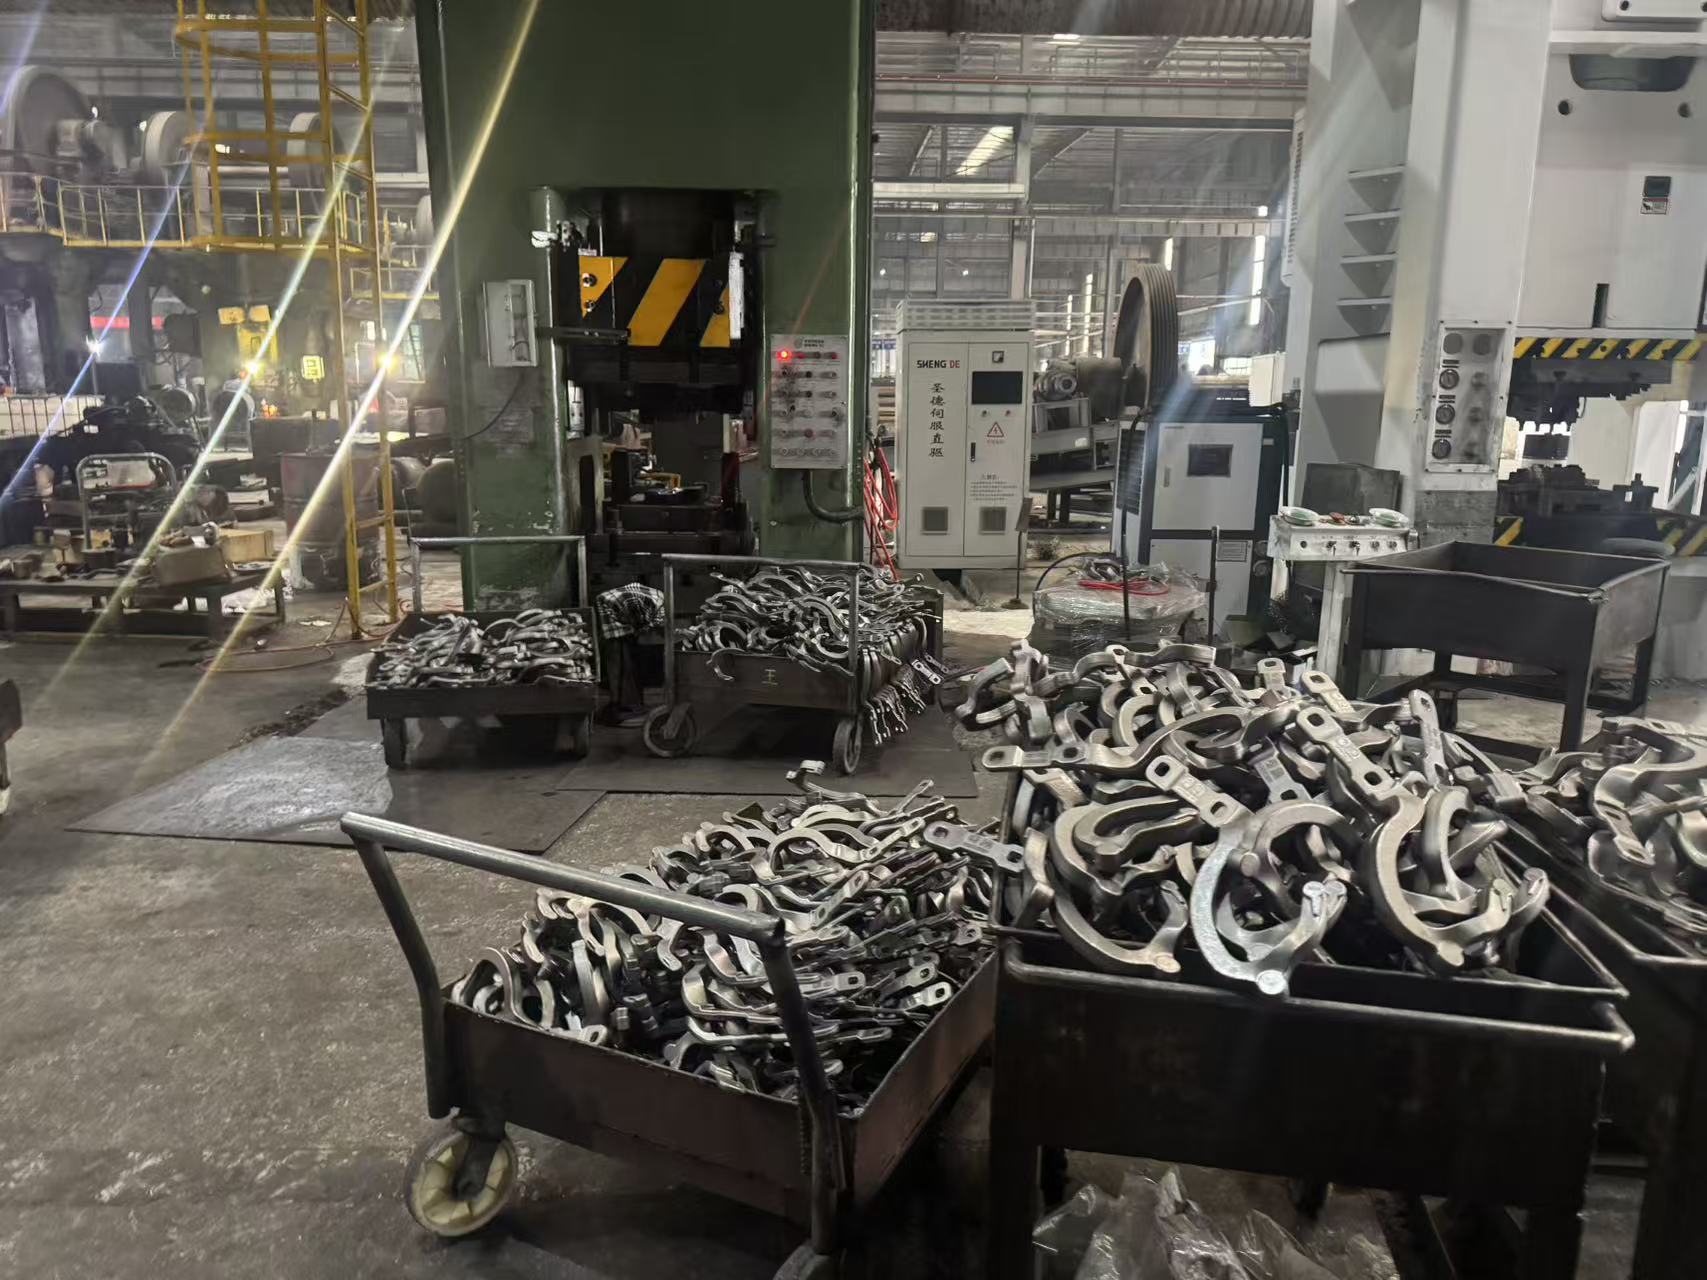
Bu, Yidu Tongxin hassas dövme şirketinin dövme üretim hattıdır.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası