
Denizcilikte Dövme Ürünler için Yüksek Kaliteli Hammadde Seçimi
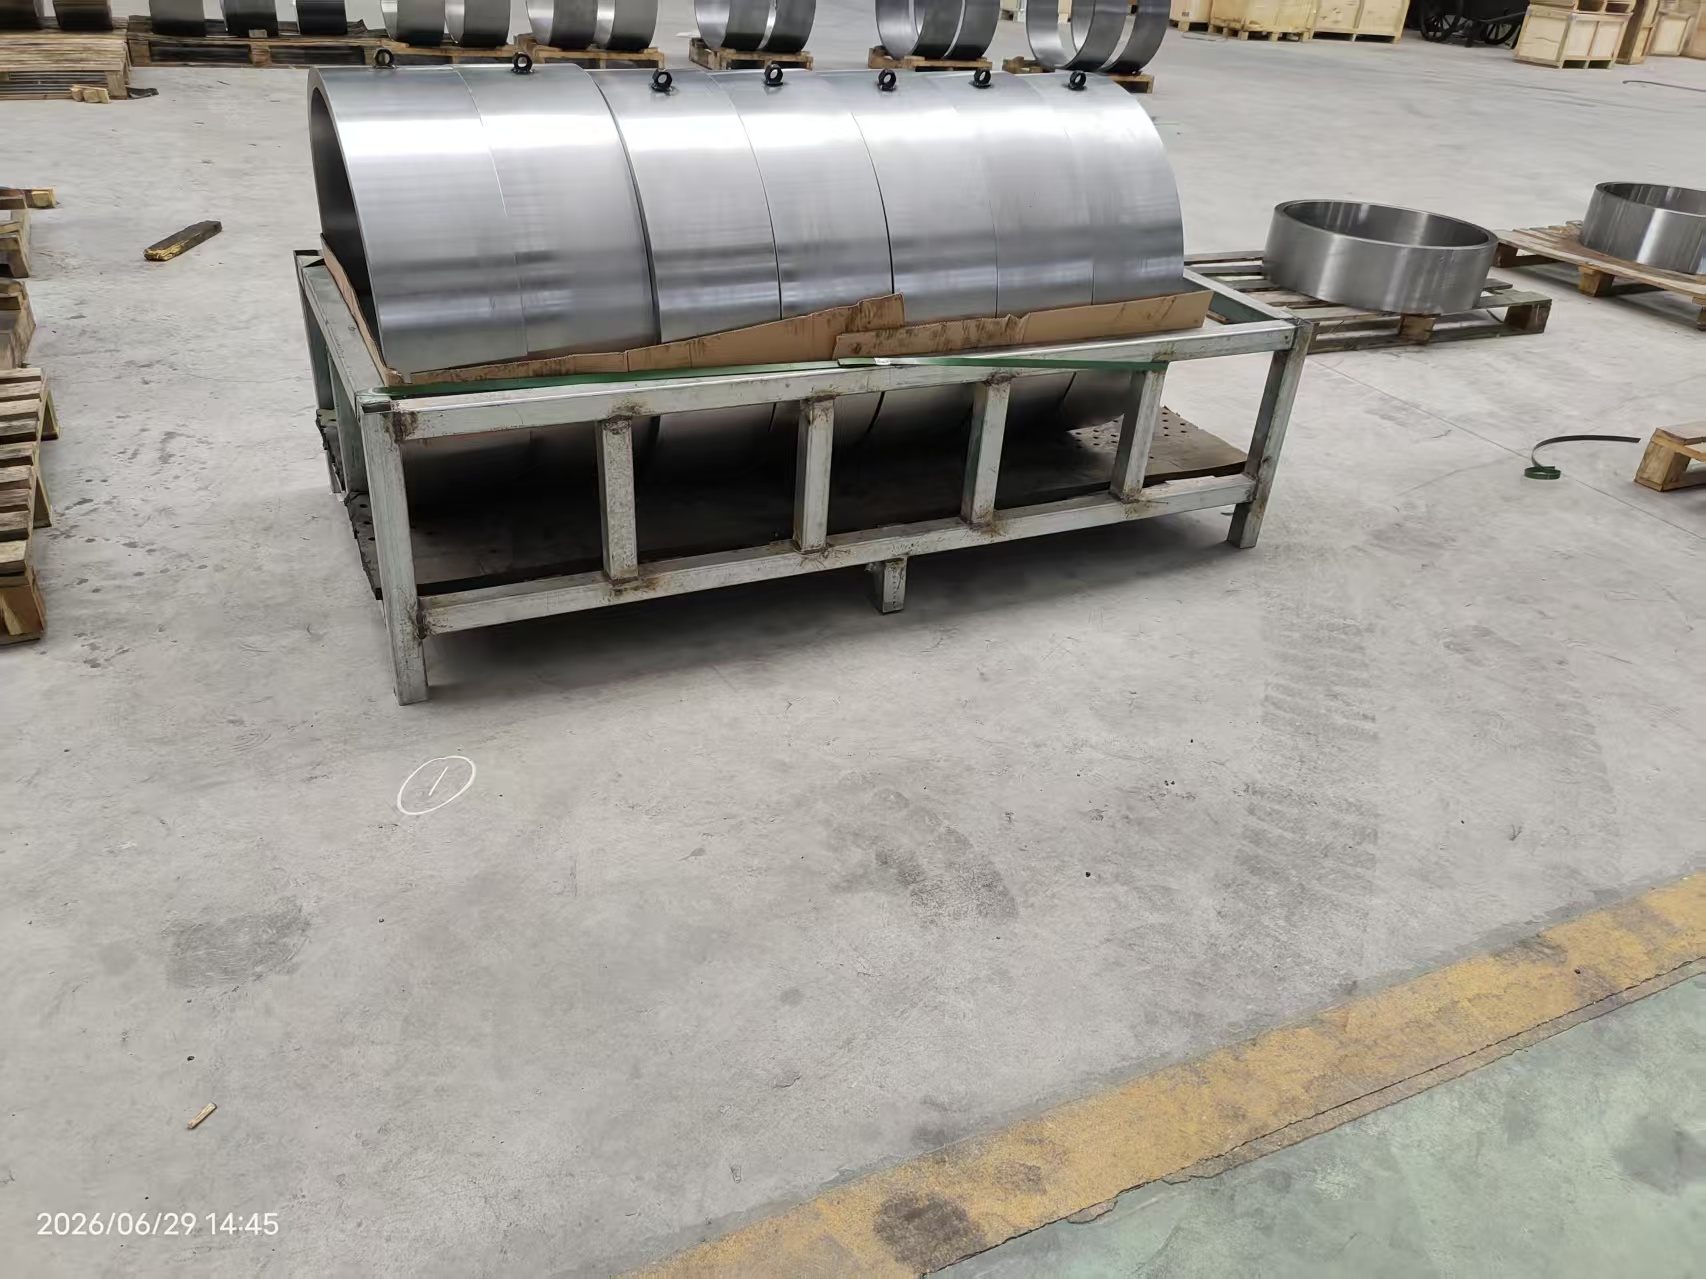
Denizcilik için Yüksek Kaliteli Hammadde SeçimiDövmeler
Deniz dövme ürünleri için yüksek kaliteli hammadde seçerken malzeme özellikleri, çevresel uyumluluk, üretim süreçleri ve endüstri standartları gibi faktörlerin kapsamlı bir şekilde dikkate alınması gerekir. Temel adımlar ve noktalar şunlardır:
1. Malzeme türünü ve uygulama senaryolarını netleştirin
Deniz dövmeleri için malzeme seçimi özel amaca göre yapılmalıdır:
Karbon çeliği (A sınıfı ve D sınıfı deniz çeliği gibi): Gemi yapısal bileşenleri (kaburgalar, güverte destekleri gibi) için kullanıldığında, yüksek mukavemet ve kaynaklanabilirlik gereksinimlerini karşılaması gerekir.
Alaşımlı çelik (Cr-Mo çeliği, Ni-Cr çeliği gibi): Motorların krank milleri ve dişliler gibi kritik bileşenlerinde kullanıldığında yorulmaya ve darbeye karşı dayanıklı olması gerekir.
Paslanmaz çelik (316L, duplex çelik gibi): Yüksek korozyon direnci gerektiren korozif ortamlarda deniz suyu vanaları, pompa gövdeleri vb. için kullanılır.
Titanyum alaşımı: Üst düzey gemilerde veya özel bileşenlerde (denizaltı parçaları gibi) kullanılır, korozyona dayanıklıdır, hafiftir ancak maliyeti yüksektir.
2. Kimyasal bileşim kontrolü
Standartlarla uyumlu: Sınıflandırma kuruluşlarına (ABS, DNV, LR, CCS gibi) veya uluslararası standartlara (ASTM, EN) uyun.
Düşük safsızlık elementleri: Sıcak kırılganlığı ve soğuk kırılganlığı önlemek için kükürt (S) ve fosfor (P) içeriği ≤ %0,025 olmalıdır.
Alaşım elementi optimizasyonu: Nikel (Ni) eklenmesi düşük sıcaklıkta dayanıklılığı artırır, krom (Cr) korozyon direncini artırır ve molibden (Mo) tane yapısını iyileştirir.
3. Mekanik performans gereksinimleri
Mukavemet ve tokluk: Akma mukavemeti (≥ 355 MPa), çekme mukavemeti (≥ 490 MPa) ve düşük sıcaklıklarda darbe enerjisi (-40°C: ≥ 27 J).
Korozyon direnci: Deniz suyu korozyonuna dayanıklı çelik seçin (bakır (Cu) veya nikel (Ni) içeren çelik gibi) veya yüzey işlemi uygulayın (galvanizleme gibi).
Yorulma önleme performansı: Dövme işlemi ve ısıl işlem sayesinde tane yapısı optimize edilir ve iç kusurlar azaltılır.
4. Üretim Süreci Gereksinimleri
Eritme Prosesi: Gaz içeriğini (H, O, N) azaltmak ve saflığı artırmak için fırın dışı rafinasyon (LF/VD) ile birlikte elektrikli fırınlardan yararlanın.
Dövme işlemi: Yeterli bir dövme oranı (≥ 3:1) sağlayın, tane yapısını iyileştirin; Aşırı ısınmayı veya aşırı ısınmayı önlemek için son dövme sıcaklığını kontrol edin.
Isıl işlem süreci: Düzgün yapı sağlamak ve artık gerilimi ortadan kaldırmak için normalleştirme, su verme ve temperleme (su verme + temperleme).
5. Tedarikçi Nitelikleri ve Kalite Güvencesi
Sertifikasyon nitelikleri: Tedarikçinin bir sınıflandırma kuruluşundan sertifika alması (ABS fabrika onayı gibi) ve ISO 9001 kalite yönetim sistemine sahip olması gerekir.
Kalite kayıtları: Malzeme izlenebilirliği için belgeler (eritme fırını numarası, ısıl işlem partisi gibi) ve üçüncü taraf test raporları (SGS gibi) sağlayın.
Teknik destek: Tedarikçinin proses sorunlarının çözümünde (kaynak parametrelerinin optimize edilmesi gibi) yardımcı olması gerekmektedir.
6. Denetim ve Doğrulama
Gelen Muayene:
Kimyasal bileşim analizi (spektrometre ile tespit edilir).
Mekanik özellik testleri (çekme, darbe, sertlik).
Tahribatsız muayene (ultrasonik muayene UT, manyetik parçacık testi MT).
Üçüncü taraf doğrulaması: Anahtar malzemeler bir sınıflandırma kuruluşu (CCS gibi) tarafından yerinde incelemeye tabi tutulmalı veya yetkili bir laboratuvarda yeniden test edilmelidir.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası