
Sıvı kalıpta dövme makinelerinin teknik avantajları
Sıvı kalıbın teknik avantajlarıdövmekalın duvarlı alüminyum alaşımlı dökümlerin üretiminde kullanılan makineler
Kalın duvarlı alüminyum alaşımlı dökümler otomotiv, inşaat makineleri, havacılık ve diğer alanlarda yaygın olarak kullanılmaktadır. Sıvı basınçlı dövme (ekstrüzyon döküm), kalın duvarlı dökümlerin üretiminde benzersiz teknik avantajlara sahiptir.
Kalın duvarlı dökümlerdeki zorluklar
Kalın duvarlı dökümlerin ana kalite zorlukları büzülme boşlukları ve büzülme gözenekliliğidir. Büyük duvar kalınlığı nedeniyle, metal sıvının katılaşması uzun zaman alır ve katılaşma sırasındaki hacimsel büzülmenin yeterince yenilenememesi durumunda, dökümün içinde büzülme boşlukları veya büzülme gözenekliliği kusurları oluşacaktır.
Büzülme boşlukları ve büzülme gözenekliliği yalnızca dökümün mekanik özelliklerini azaltmakla kalmaz, aynı zamanda zayıf hava sızdırmazlığına ve yorulma ömrünün azalmasına da neden olabilir. Hidrolik bileşenler ve basınç taşıyan bileşenler gibi kritik parçalar için büzülme gözenekliliği kusurları kabul edilemez. Yeni enerji aracı kalın duvarlı dökümlerinin dökümlerinde, önemli duvar kalınlığı farklılıklarına sahip büzülme boşlukları ve büzülme gözenekliliği gibi kalite kusurları, sektörde endişe duyulan temel konulardır.
Sıvı kalıpta dövme çözümleri
Sıvı kalıpta dövme, kalıba enjekte edilen sıvı metalin basınç altında katılaşmasına neden olmak için yüksek mekanik basınç uygular. Basınç, yeniden doldurmayı zorlayabilir, büzülme boşluklarını ve büzülme gözenekliliğini ortadan kaldırabilir. Döküm basınç altında katılaşarak yoğun bir yapı ve teorik yoğunluğa yakın bir yoğunluk elde edilir.
Ekstrüzyon basınçlı döküm dövme işlemi, tam projeksiyon yüzeyi dövme yenilemesini gerçekleştirmek için ana silindir gücünü kullanır. "Dövme basınç oranı" temel parametresi özellikle katılaşma aşaması sırasında külçeye doğrudan etki eden mutlak basıncı ifade eder. Bu proses özelliği, kalıp oluşturma yüzeyinin dövme işlemine katılımını, döküm kusurlarının giderilmesini ve parçalanmış taneciklerle dövme mikro yapısının oluşmasını içerir.
Çok kademeli basınç uygulaması
Önemli et kalınlığı farklılıklarına sahip dökümler için çok kademeli basınç fonksiyonu önemli bir rol oynayabilir. Dökümün katılaşması sırasında, farklı et kalınlığına sahip bölümler farklı oranlarda katılaşır ve her bölüm için farklı basınç takviyesi gerektirir. Basıncı kademeli olarak ayarlayarak farklı bölümler için hassas ikmal elde edilebilir.
Merkezi yerel ekstrüzyon fonksiyonuna sahip sıvı kalıpta dövme basınçlandırma ekipmanının yapısı, kalın duvarlı veya önemli duvar kalınlığı farklılıklarına sahip dökümler için birden fazla ekstrüzyon elde edebilir. Hızlı ve esnek kalıp açma mekanizması ve sıvı kalıp dövmenin kalıp kuvveti ayarının dört köşesine yönelik akıllı kontrol teknolojisi, ekipmanın proses uyarlanabilirliğini daha da artırır.
Isıl işlem performansı
Sıvı kalıpta dövülmüş parçalar, mekanik özelliklerini daha da geliştirecek şekilde T6 ısıl işlemine tabi tutulabilir. T6 ısıl işleminden sonra sıvı kalıpta dövülmüş parçalar, yüksek mukavemetli parçaların gereksinimlerini karşılayarak çekme mukavemetini, akma mukavemetini ve uzamayı önemli ölçüde geliştirdi.
Uygulama alanları
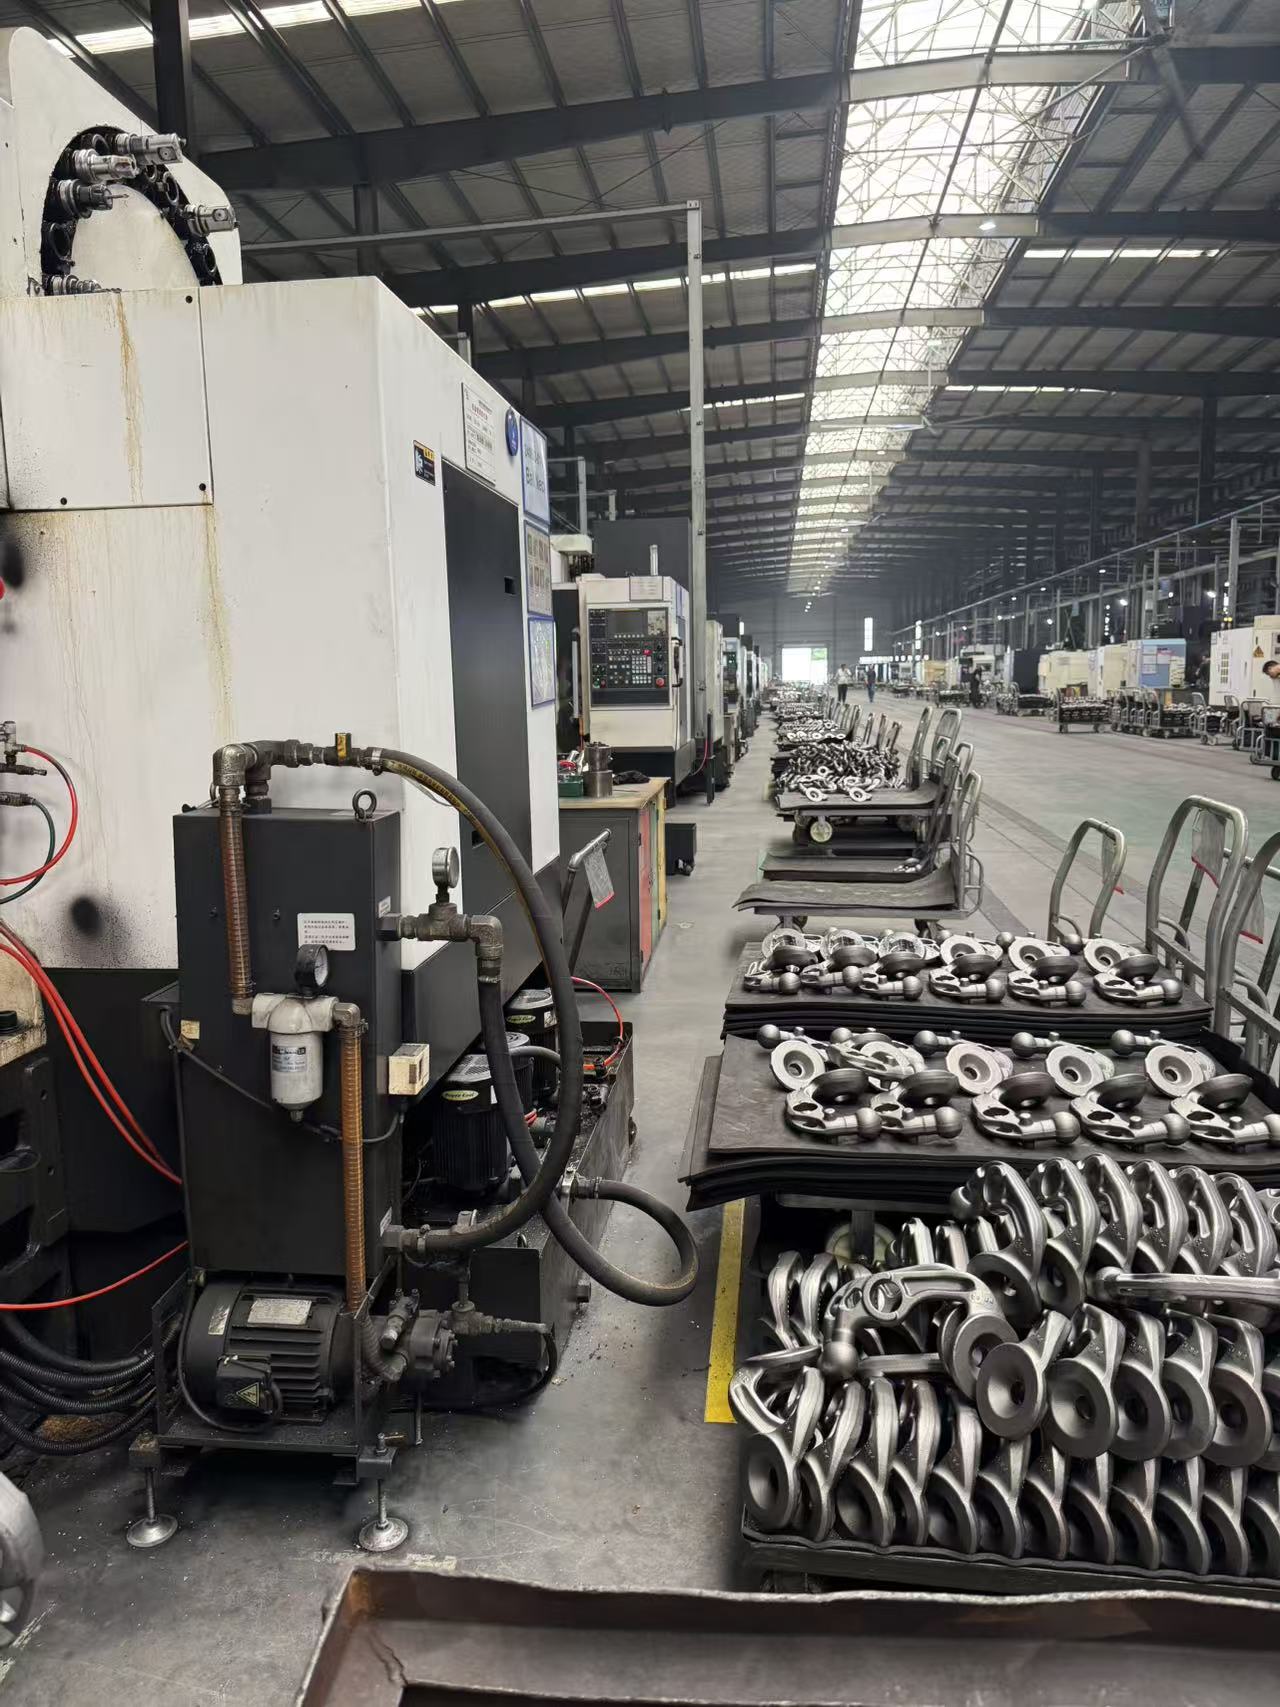
Sıvı kalıpta dövme, kontrol kolları, alt çerçeveler, hidrolik valf gövdeleri ve havacılık yapısal bileşenleri gibi kalın duvarlı ve yüksek talep gören parçaların imalatı için uygundur. Bu teknoloji, otomotiv parçaları, savunma ve askeri sanayinin yanı sıra kompozit malzeme alanında da yaygın olarak uygulanmaktadır. Yeni enerji araçları ve inşaat makineleri hidrolik bileşenleri gibi alanlarda umut verici uygulama olanaklarına sahiptir.
Bu, Yidu Tongxin hassas dövme şirketi tarafından üretilen dövmedir.
Talep Gönder
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz.
Gizlilik Politikası